Ingeniaritza Termikotik Meatzaritzako Kamioien Karrozetara: Zergatik ebazten dugu soldadura pitzadura estresaren kontrolaren bidez
Garrantzia astuneko meatzaritza-kamioi kamioi batek huts egiten duenean, pitzadura gutxitan hasten da altzairuzko plaka baten erdian. Soldadura-joduran hasten da, zehazki, Bero Eragindako Gunean.
Hori ez da meatzaritza arazo bat. Hori metalurgia arazo bat da.
Eta hamarkada bat baino gehiago konpontzen ari garen arazoa da, ez meatzaritzan, baizik eta berun oxidoaren ekoizpen-lerroetan, non tenperatura altuko tentsioa eta egitura kristalinoaren aldaketak eguneroko ingeniaritza errealitateak diren.
Aztertutako Erroko Kausa
Meatze-kamioien karrozeietako egitura hutsegite gehienak gainkargak edo garraiatzeko bide zakarrak dira. Baina eremuko hutsegiteen azterketak beste istorio bat kontatzen du:pitzadura HAZn hasten da, ez karga mekaniko goreneko puntuan.
Hau ez da asmakizun bat. Ingeniaritza termikoko urteetako lanetik dator: egunez egun tenperatura altuko estres zikloak kudeatzen dituzten ekipoak diseinatzen ditu.
Ez ginen meatzaritzako ekipoen fabrikatzaile gisa hasi. Baina ulertzen dugu zer gertatzen den altzairuarekin bero eta tentsiopean. Eta ulertze horrek gidatzen du orain nola eraikitzen dugunkarga astuneko meatzaritzako hondamendi-kamioien karrozeria.
Produktu-lerro bat: 50-100 tonako kamioien karrozeria
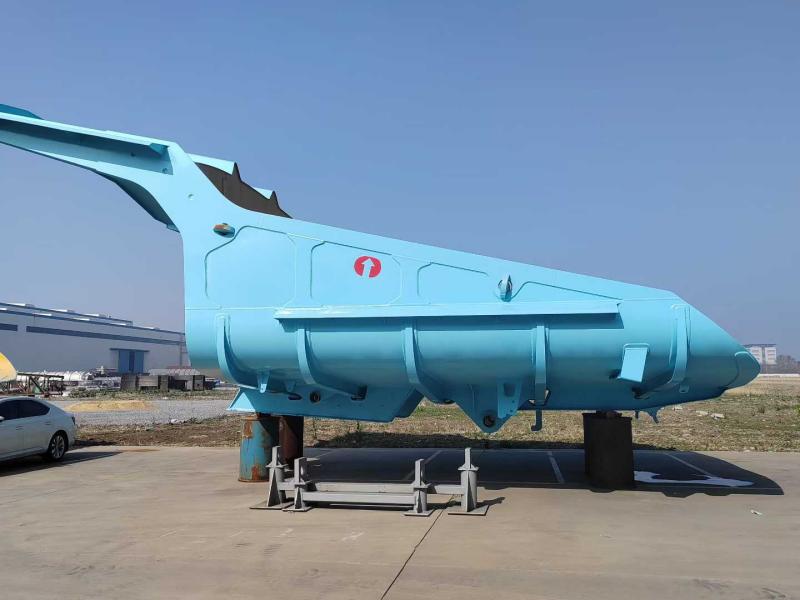
Gaur egun, meatzaritzarako karga astunak fabrikatzen ditugu50 tonatik 100 tona bitarteko meatze-kamioi mekanikoak, Caterpillar, Komatsu, BelAZ eta XCMG barne xasis plataforma nagusiak hartzen ditu.
Funtsezko zehaztapenak:
- Zoruko plaka: 16–20 mm NM450 + 10 mm-ko higadura-zorroa
- Alboko plaka: 10–12 mm NM400
- Piladun edukiera (SAE 2:1): 35-45 metro kubiko
- Karga-altuera: 5-6 m-ko hondeamakin hidraulikoaren jaitsierarako optimizatua
Behealde lauko gorputz angeluzuzen tradizionalak ez bezala, gure diseinuak a erabiltzen duaterik gabekoa, bola motako profilazoru etengabe kurbatuarekin.
Zergatik? Ohiko zoru lauak mantentzen direlako3-5 tona material itsaskor ziklo bakoitzeko- eta hori hiru edo bost tona karga galdu da, gehi eskuzko garbiketa lana.
Hiru oinarri tekniko
1. 13°-ko malda jarraitua ("Zuzeneko solairua")
Zorua etengabe igotzen da13 gradukabinako babesetik atzeko puntaraino. Polipastoa aktibatzen denean, grabitateak egiten du lana: karga haustu egiten da eta mugimendu batean irristatzen da. Ez dago indusketarik. Mailurik ez. Atzera eramaterik ez.
2. Bi-mailako materialaren estrategia: NM400 + NM450
Ez dugu altzairu-kalifikazio bakar bat erabiltzen gorputz osorako. Higadura-profila ez da uniformea; beraz, materialaren zehaztapenak ere ez luke izan behar.
| Zona | Kalifikazioa | Gogortasuna (HB) | Etekin-indarra | Funtzioa |
|---|---|---|---|---|
| Zorua eta beheko alboko hormak (higadura handia) | NM450 | 420–480 | ≥1000 MPa | Labaintzeko urradura erresistentzia |
| Goiko alboko hormak eta aurrealdeko kanola (inpaktu handia) | NM400 | 360–440 | ≥900 MPa | Inpaktuaren xurgapena, soldadura egonkortasuna |
Konbinazio hau kudeatzeko diseinatuta dago500 kg-ko harriakaltueratik erortzea (NM400-k kolpea xurgatzen du) zoruak etengabeko arrastatze-urradura jasaten duen bitartean (NM450-k higadurari eusten dio).
Soldadura-baldintzak: NM400-k 150 °C-ra aurrez berotzea eskatzen du; NM450-k parametroen kontrol zorrotzagoa eskatzen du.
3. Bost luzera, bederatzi zeharkako saihets-hezurdura
FEA simulazioek erakutsi zuten tentsio hausturak normalean zoruaren eta zurrungailuen arteko soldadura-jotuetan hasten direla. Gure erantzuna: euskarri-egitura oskolean integratzea.
Kanpokoa"bost luzetarako, bederatzi gurutze" sarearen diseinuatruss gisa jokatzen du, banatzen60 tona baino gehiagokarga-masa xasisaren errail osoan zehar. Horrek produktu lehiakideetan ohikoa den "banana azala" okertzea ekiditen du.
Diseinu Funtzionaleko Elementu osagarriak
45°-ko aurrealdea:Bi helburu: erortzen diren harriak kabinatik urrun desbideratu eta kolpe-ahalmena handitzea grabitate-zentroa altxatu gabe.
Atzeko ertza indartua:Lodiera bikoitzeko NM450 higadura-zerrenda batekin hornitua. Meatzaritza-guneak normalean atzera egiten dute zabortegiak garbitzeko. Diseinu honek atzeko ertzaren deformazioa saihesten du eta zigilatze egokia mantentzen du ate ate bat hornituta badago.
Kalitate Kontrola + Entrega globala
Gorputz bakoitzak jasaten duPartikula magnetikoen ikuskapena (MPI)lurpeko soldadura akatsak detektatzeko hareaz eta margotu aurretik. Soldadura osteko estresa arintzeko tratamendu termikoa estandarra da.
Bidalketa:Unitate bakarreko eraikuntza soldadura. Rack-ontziak edo break-bulk ontziak. Bi osagaiko primer epoxi (itsas garraiatzeko korrosioaren babesa) gehi poliuretanozko estaldura (UV erresistentzia).
Lekuko laguntza:Lehen instalazioetarako orientabide teknikoa eskaintzen dugu.
Zergatik Axola Honek
Meatze-industriak milioika gastatzen ditu higadura-plaketan eta egitura-konponketetan. Baina gastu horren gehiengoa sintomak zuzentzen ditu, ez arrazoiak.
Meatzaritzako karga astuneko kamioiaren gorputzera sistema termiko-mekaniko gisa hurbiltzen gara, ez altzairuzko kutxa bat besterik ez. Berun oxidoko labeetan bero-esfortzua kontrolatzen duen ingeniaritza-diziplina bera aplikatzen da orain soldadura-jodurei garraiatzeko errepideko kolpe-kargen azpian.
Arazoa ez da altzairua higatzen denik. Soldadura-junturak huts egiten dutela da lehenik. Eta hori, funtsean, bero-estresaren arazoa da.
Gertatu dugu azken hamarkadan nola konpondu ikasten pasa dugula.
Bidali kontsulta
-
WhatsApp
-
E-mail
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu.
Pribatutasun politika